- TM80 Automatický stroj na tvarování konců trubek s jednou hlavou
- Ohýbačka kovových trubek pro velké zatížení řady YW
- TM40 Vysoce účinný automatický jednohlavý stroj na tvarování konců trubek
- Hydraulická ohýbačka trubek s trnem řady NC S se snadným nastavením programu
- ZTM-50/60/76/114 Multi-materiálový použitelný poloautomatický stroj na redukci kuželových trubek
- Hydraulický stroj na tváření konců trubek s jednou hlavou TM60

materiál pro tvarování trubek: Aplikace, kritéria výběru a praktické pokyny
Datum: Sep 17, 2026
Když se nás výrobce zeptá na materiál pro tvarování trubek , obvykle odpovídáme jinou otázkou: co se snažíte postavit a jak těsné jsou zatáčky? Materiál, který vložíte do ohýbačky, určuje životnost nástroje, dobu cyklu, kvalitu ohybu a to, zda hotový díl projde kontrolou. Neexistuje žádný univerzální nejlepší materiál pro tvarování trubek; existuje pouze správný materiál pro konkrétní práci.
Proč je výběr materiálu při tváření trubek důležitý
Tváření trubek zahrnuje mnoho operací: rotační ohýbání tažením, ohýbání válců, řezání, tvarování konců, srážení hran a děrování. Každý proces interaguje s materiálem obrobku jinak. Trubku, která se krásně ohýbá, může být obtížné čistě řezat. Slitina, která se tvaruje bez praskání, může vyskočit zpět tak agresivně, že každý úhel ohybu potřebuje kompenzaci. Pochopení chování materiálu je rozdíl mezi hladkou výrobou a hromadou šrotu.
Nejdůležitější jsou tři vlastnosti: mez kluzu, tažnost a mechanické zpevnění. Mez kluzu určuje, jak velká síla je potřeba, než se trubka začne plasticky deformovat. Prodloužení udává, jak daleko se může materiál natáhnout, než se zlomí, což je rozhodující pro ohyby s malým poloměrem. Pracovní zpevnění popisuje, jak rychle se materiál stává silnějším, když se deformuje, což ovlivňuje ohybatelnost, opotřebení nástroje a počet tvarovacích průchodů, které můžete provést.
Běžné materiály pro tvarování trubek
Toto jsou materiály, které nejčastěji vidíme v dílnách na tváření trubek, spolu s chováním, které můžete od každého z nich očekávat.
| Materiál | Typické aplikace | Poznámky k tvarovatelnosti |
|---|---|---|
| Měkká ocel DOM 1020/1026 | Rolovací klece, podvozky, konstrukční rámy | Vynikající všestranná volba; ohýbá se předvídatelně s podporou vřetena |
| 4130 chromoly | Letectví, motorsport, lehké konstrukce | Silný, ale vyžaduje větší sílu a pečlivé vyrovnání zpětného odpružení |
| Austenitická nerez (304/316) | Zpracování potravin, lékařské vybavení, architektonické práce | Práce-tvrdne rychle; potřebuje výkonné stroje a dobré mazání |
| Hliník (6061, 6063) | Nábytek, výměníky, zábradlí | Snadno praská na úzkých poloměrech; vybírejte pečlivě temperaci a trn |
| Měď a mosaz | Instalatérství, elektro díly, dekorativní předměty | Měkký a snadno tvarovatelný, ale náchylný k poškrábání a oválnosti |
| Titan (2. a 5. stupeň) | Letecké, námořní, lékařské implantáty | Velmi náročné; vyžaduje speciální nástroje a pomalé rychlosti ohýbání |
Měkká ocel, zejména DOM 1020 nebo 1026, zůstává nejběžnějším materiálem pro tváření trubek ve stavebnictví a automobilovém průmyslu. Ohýbá se předvídatelně, dobře drží tvar a konzistentně reaguje na ohýbání podepřené trnem. Pro obchody vyrábějící ochranné klece, součásti podvozků a díly těžké techniky nabízí ocel DOM nejlepší rovnováhu mezi pevností, tažností a cenou.
Austenitické nerezové oceli jako 304 a 316 jsou oblíbené ve zpracování potravin, lékařských zařízeních a architektonických projektech. Odolávají korozi a dobře vypadají, ale agresivně zpevňují. Nerezová trubka, která byla částečně ohnuta, se v deformované zóně stává tvrdší a pevnější, což zvyšuje sílu potřebnou pro zbytek ohybu a zrychluje opotřebení nástroje. Hliníkovo-bronzové stírací čelisti a vysoce kvalitní mazivo jsou nezbytné pro čisté nerezové ohyby.
Slitiny hliníku jako 6061-T6 a 6063-T52 jsou lehké a snadno se opracovávají, a proto dominují v odvětvích, jako je nábytek, HVAC a architektonické zábradlí. Na úzkých rádiusech však snadněji praskají. Stav popouštění je kritický: plně vytvrzené popouštění T6 má mnohem menší prodloužení než popouštění T52 nebo O. Pokud potřebujete těsné ohyby hliníku, zvolte měkčí temperu a použijte trn s dostatečným množstvím kuliček pro podepření vnitřní stěny.
Vlastnosti materiálu, které řídí chování při tváření
Mez kluzu a odpružení
Odpružení je pružné zotavení trubky po odstranění ohybového zatížení. Každý materiál se vrací do jiné míry. Vysokopevnostní materiály, jako je chromoly 4130 a titan, pruží zpět mnohem více než měkká ocel, takže ohýbací matrice musí přehýbat trubku o úhel, který kompenzuje zotavení. Moderní CNC ohýbačky trubek to zvládají s programovatelnou kompenzací, ale každá šarže materiálu ještě potřebuje ověření.
Prodloužení a minimální poloměr ohybu
Prodloužení určuje, jak pevně může být trubka ohnuta před prasknutím vnější stěny. Zpravidla platí, že čím tvrdší materiál, tím větší musí být minimální poloměr středové osy vzhledem k průměru trubky. Trubku z měkké oceli lze často ohnout na těsný poloměr 1,5násobku vnějšího průměru, zatímco vysokopevnostní hliníková nebo titanová trubka může vyžadovat 3násobek průměru nebo více. Ztenčení stěn na vnější straně a vrásnění uvnitř jsou dva režimy selhání, na které je třeba dávat pozor.
Pracovní kalení a opotřebení nástrojů
Materiály, které rychle tuhnou při práci, klasickými příklady jsou nerezová ocel a titan, se rychleji opotřebovávají a vyžadují od stroje větší výkon. Při výběru materiálu pro tváření trubek zohledněte náklady na údržbu nástrojů a potřebu robustního upnutí. Těžká CNC ohýbačka se servohydraulickým ovládáním se pro tyto materiály mnohem lépe hodí než lehký stroj.
Nástrojové materiály: Přiřaďte nástroj k trubce
Nástroj, který se dotýká trubky, často rozhoduje o tom, zda lze úspěšně tvarovat obtížný materiál. Pro většinu ohýbání trubek na uhlíkové oceli jsou nástroje z legované oceli nejlepší volbou, protože odolají opotřebení a zachovají si svou rozměrovou přesnost po dlouhé výrobní série. Pokud je však obrobek z nerezové oceli nebo titanu, tlak mezi nástrojem a trubkou může způsobit zadření a rýhy. V těchto případech hliníkovo-bronzové nástroje pro stírací čelisti a trny snižují tření a chrání povrch trubky.
Další běžnou možností jsou chromované trny. Nabízejí nízké tření pro ohýbání hliníkových, měděných a bronzových trubek a dobře vydrží při velkoobjemové výrobě. Klíčem je sladit nástrojový materiál nejen s obrobkem, ale také s vaší strategií mazání a výkonem stroje.
Výběr správného stroje pro vaši směs materiálů
Jakmile pochopíte materiál pro tvarování trubek, dalším krokem je sladit jej se správným zařízením. Silnostěnné trubky z vysokopevnostní oceli vyžadují plně automatický CNC ohýbací stroj se servohydraulickým pohonem a osou trnu, která zvládne vysoké zatížení. Tenkostěnné hliníkové a nerezové trubky vyžadují přesné ovládání trnu a konzistentní rychlosti ohýbání, aby se zabránilo vráskám a oválnosti.
 Plně automatická CNC ohýbačka trubek SB-219CNC se servohydraulickým ovládáním Tato plně automatická ohýbačka trubek obsahuje tři programovatelné osy, servomotory a PLC s dotykovou obrazovkou, které podporují hydraulické a CNC režimy pro přesné, opakovatelné ohyby napříč různými materiály. Zobrazit produkt →
Pro dílny, které ohýbají širokou škálu materiálů, ušetří stroj s programovatelnou kompenzací poloměru a schopností více poloměrů hodiny nastavování. Naši klienti v automobilová výroba rutinně přepínejte mezi měkkou ocelí, hliníkem a nerezem během jediné směny. Klíčem k jejich úspěchu je stroj, který ukládá parametry ohybu pro každý materiál a velikost trubky.
Řezání a tvarování konců závisí také na materiálu
Ohýbání není jedinou operací, kde záleží na materiálu. Čisté řezání trubky bez nadměrných otřepů vyžaduje rychlost kotouče a rychlost posuvu přizpůsobenou tvrdosti materiálu. Například hliník řeže rychle, ale má tendenci vytvářet na čepeli nánosy, zatímco nerez vyžaduje nižší otáčky a více chladicí kapaliny.
 Stroj na řezání trubek s automatickým servoposuvem řady CNC Automatizovaný řezací stroj okružní pily s řízením PLC, hydraulickým upínáním a posuvem, schopný řezů bez otřepů na uhlíkové a nerezové oceli, s vícetrubkovými přípravky a nehlučným provozem. Zobrazit produkt →
Tvarování konců, které zahrnuje zmenšování, roztahování a tvarování konce trubky za studena, je stejně citlivé na jakost materiálu. Materiál s dobrou tažností lze zmenšit průměr o několik milimetrů jediným zdvihem. Křehký nebo pracím zpevněný materiál může místo toho prasknout. Hydraulické stroje na tváření konců s nastavitelným zdvihem a rychlostí vám poskytují kontrolu potřebnou k přizpůsobení se každému materiálu.
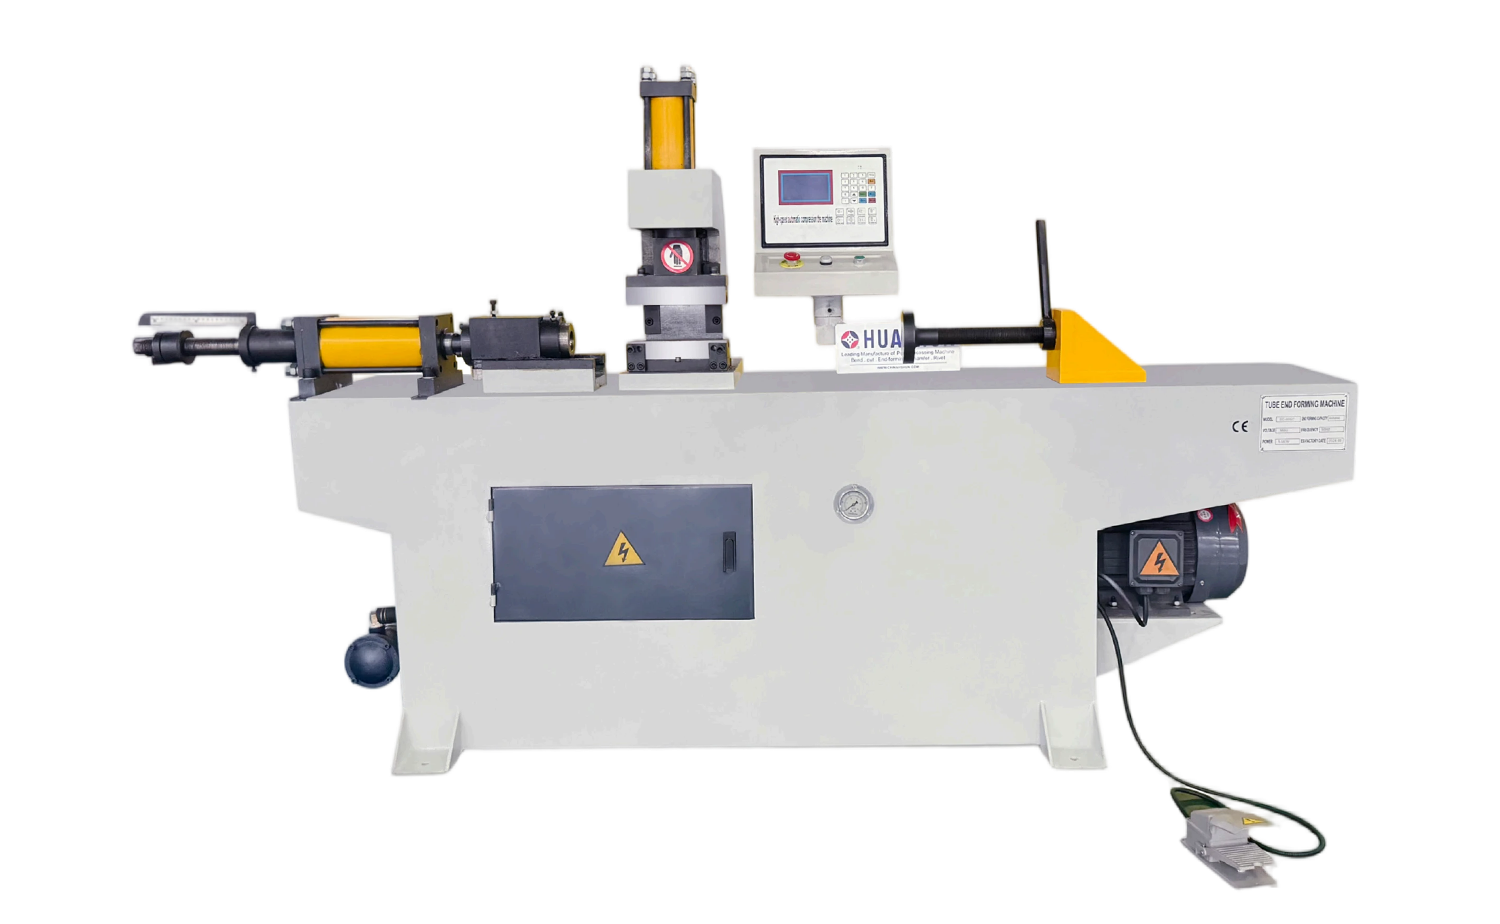 TM40 Automatický stroj na tvarování konců trubek s jednou hlavou Hydraulický stroj na tváření konců s dotykovou obrazovkou PLC, nabízející automatické nebo manuální režimy a všestranné tvary zápustek pro zmenšování, rozšiřování a tváření konců trubek za studena ve velkosériové výrobě. Zobrazit produkt →
Pro velkoobjemovou výrobu poskytuje automatický jednohlavý formovač se správnou sadou matric konzistentní výsledky ve velkých sériích. Ať už si vyberete jakýkoli materiál, otestujte svůj materiál a upravte rychlost tváření a mazání, než se pustíte do plné výroby.
Praktické tipy pro výběr materiálu pro tvarování trubek
- Vždy zkontrolujte certifikát materiálu. Mez kluzu a prodloužení se liší od jedné šarže tepla k druhé.
- Před výrobou proveďte testy ohybu. Malý vzorek se skutečnými nástroji odhaluje odpružení, zvrásnění a ztenčení stěny.
- Přizpůsobte teplotu poloměru ohybu. Pro těsné ohyby zvolte měkčí temperování a v případě potřeby po tvarování tepelně upravte.
- Používejte mazání velkoryse pro nerez a titan.
- Veďte si deník dávek materiálu a nastavení stroje, takže opakované objednávky začínají s ověřenými parametry.
- Promluvte si včas s dodavatelem stroje. Zkušený výrobce zařízení na tvarování trubek může doporučit konfiguraci nástrojů a strojů pro vaši směs materiálů.
Materiál je základem každé úspěšné operace tváření trubek. Pochopením toho, jak mez kluzu, prodloužení a mechanické zpevnění ovlivňují proces, a přizpůsobením materiálu správnému stroji a nástroji můžete dosáhnout konzistentní kvality ohybu, delší životnosti nástroje a menšího počtu vyřazených dílů. Pokud hodnotíte nový materiál pro tvarování trubek a chcete poradit s nastavením zařízení, kontaktujte náš tým. Pravděpodobně jsme to již dříve ohýbali nebo známe někoho, kdo ano.
Doporučené články


autorská práva © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Všechna práva vyhrazena.
Výrobci přesných tvarovacích strojů na zakázku