- TM40 Vysoce účinný automatický jednohlavý stroj na tvarování konců trubek
- TM80 Automatický stroj na tvarování konců trubek s jednou hlavou
- Plně automatický stroj na řezání trubek se servopohonem řady CNC
- TM100 Multi-Shape Forming Jednohlavý stroj na tváření konců trubek
- Vysokorychlostní ohýbačka tenkostěnných trubek řady CNC GY40
- Ohýbačka trubek řady CNC s tříválcovým pohonem

Tvarování trubek: Detailně vysvětleno řezání, ohýbání, tvarování konců a konečná úprava
Datum: Sep 24, 2026
Tvarování trubek je široký pojem, a právě proto může být zpočátku matoucí. V reálném produkčním prostředí pokrývá vše od řezání trubky na délku a její ohýbání na určitý poloměr až po tvarování konců, srážení hran, děrování otvorů a rozšiřování průměrů. Každá operace mírně mění materiál a na pořadí záleží. Chybné pořadí a strávíte více času opravou dílů než jejich výrobou.
Co ve výrobě skutečně zahrnuje tvarování trubek
Většina lidí přijde tvarování trubek protože potřebují ohnout trubku. To je zřejmý výchozí bod, ale samotné ohýbání málokdy vytvoří hotový díl. Typický pracovní postup zahrnuje řezání trubky na délku, přípravu konců, ohýbání do tvaru a následné dokončení detailů. Pokud je některý krok mimo toleranci, nebude koncová sestava pasovat.
Z naší strany průmyslu vnímáme tvarování trubek spíše jako řetěz než jako jeden úkon. Řez, který není čtvercový, stáhne úhel ohybu. Ohyb, který není kompenzován zpětným odpružením, nebude odpovídat přípravku. Příliš hrubé zkosení zničí svar. To nejsou teoretické problémy. Objevují se každý den v obchodech, které tlačí na rychlejší časy cyklů a přísnější tolerance.
Mapa procesu pro provozovnu
Když přijde nový díl trubky, nejužitečnějším prvním krokem je zmapovat operace v pořadí. Níže uvedená tabulka ukazuje zjednodušenou verzi, která pokrývá většinu prací s kovovými trubkami.
| Proces | Typické vybavení | Co přináší |
|---|---|---|
| Řezání | Ruční, pneumatické, hydraulické nebo CNC pily; laserové řezačky | Přesné délky s řízenými otřepy |
| Ohýbání | NC, CNC, ohýbačky válců, dvouhlavé stroje | Úhly, poloměry a geometrie více ohybů |
| Koncové tvarování | Jednohlavové nebo dvouhlavové tvářecí stroje | Rozšířené, zmenšené nebo utěsněné konce |
| Srážení hran | Stroje na srážení hran s jednou nebo dvěma hlavami | Čistá příprava svaru a odjehlované hrany |
| Děrování | Hydraulické nebo obloukové děrovací stroje | Otvory, štěrbiny a zářezy |
| Rozšiřující se | Horizontální nebo vertikální expanzní stroje | Řízené změny průměru tvarovek |
 Plně automatický stroj na řezání trubek se servopohonem řady CNC Plně automatický PLC řízený stroj na řezání trubek a tyčí pro průmyslové provozy, které hledají čtvercové řezy bez otřepů před ohýbáním a tvarováním konců. Zobrazit produkt →
Krok řezání udává tón. Pokud řez není pravoúhlý nebo je otřepy těžká, každá další operace se musí kompenzovat. To je důvod, proč mnoho obchodů investuje do spolehlivého řezacího stroje, než upgraduje cokoliv jiného. Díky dobrému střihu je ohýbání a tvarování konců mnohem předvídatelnější.
Jak různá odvětví tvarují své trubky
V různých odvětvích se objevují stejné základní procesy, ale priority se mění. In automobilová výroba čas cyklu a opakovatelnost jsou obvykle hlavními problémy. Při HVAC práci se tvarování trubek často zaměřuje na čisté ohyby a spolehlivé spoje. Stavební a konstrukční práce mají tendenci upřednostňovat odolnost a schopnost zvládnout velké tloušťky stěn.
Také vidíme tvarování trubek ve fitness vybavení, domácích spotřebičích, chladicích systémech datových center a zemědělských strojích. Každá z těchto oblastí má svá vlastní očekávání tolerance a požadavky na objem. Obchod vyrábějící několik stovek dílů za měsíc si vybere jiné vybavení než závod na tři směny. Mapa procesů zůstává podobná, ale mění se úroveň automatizace.
Běžné problémy s tvarováním trubek a jak je číst
Po několika letech práce s výrobci trubek si začnete uvědomovat, že se stále znovu objevují stejné problémy. Většina z nich není tajemná. Jsou to signály, že procesní krok vyžaduje pozornost.
Odpružení
Každá ohnutá trubka po uvolnění tlaku trochu odpruží. Pokud je úhel ohybu trvale vypnutý, řešením je obvykle kompenzace v řídicím systému nebo nastavení nástrojů. Moderní CNC ohýbačky to zvládají dobře, ale stále to pomáhá pochopit materiál, který provozujete. Tloušťka stěny, slitina a temperování ovlivňují, jak moc se trubka pohybuje.
Otřepy a koncová deformace
Otřepy na uříznutém konci jsou více než jen kosmetická záležitost. Může vyhodit měření, poškodit přípravek nebo vytvořit slabé místo ve svaru. Standardní řešení jsou stroje na srážení hran a odjehlování, ale záleží také na správném řezném kotouči a rychlosti posuvu. Pokud se konec trubky během řezání deformuje, může být problémem spíše upnutí nebo stav kotouče než samotný stroj.
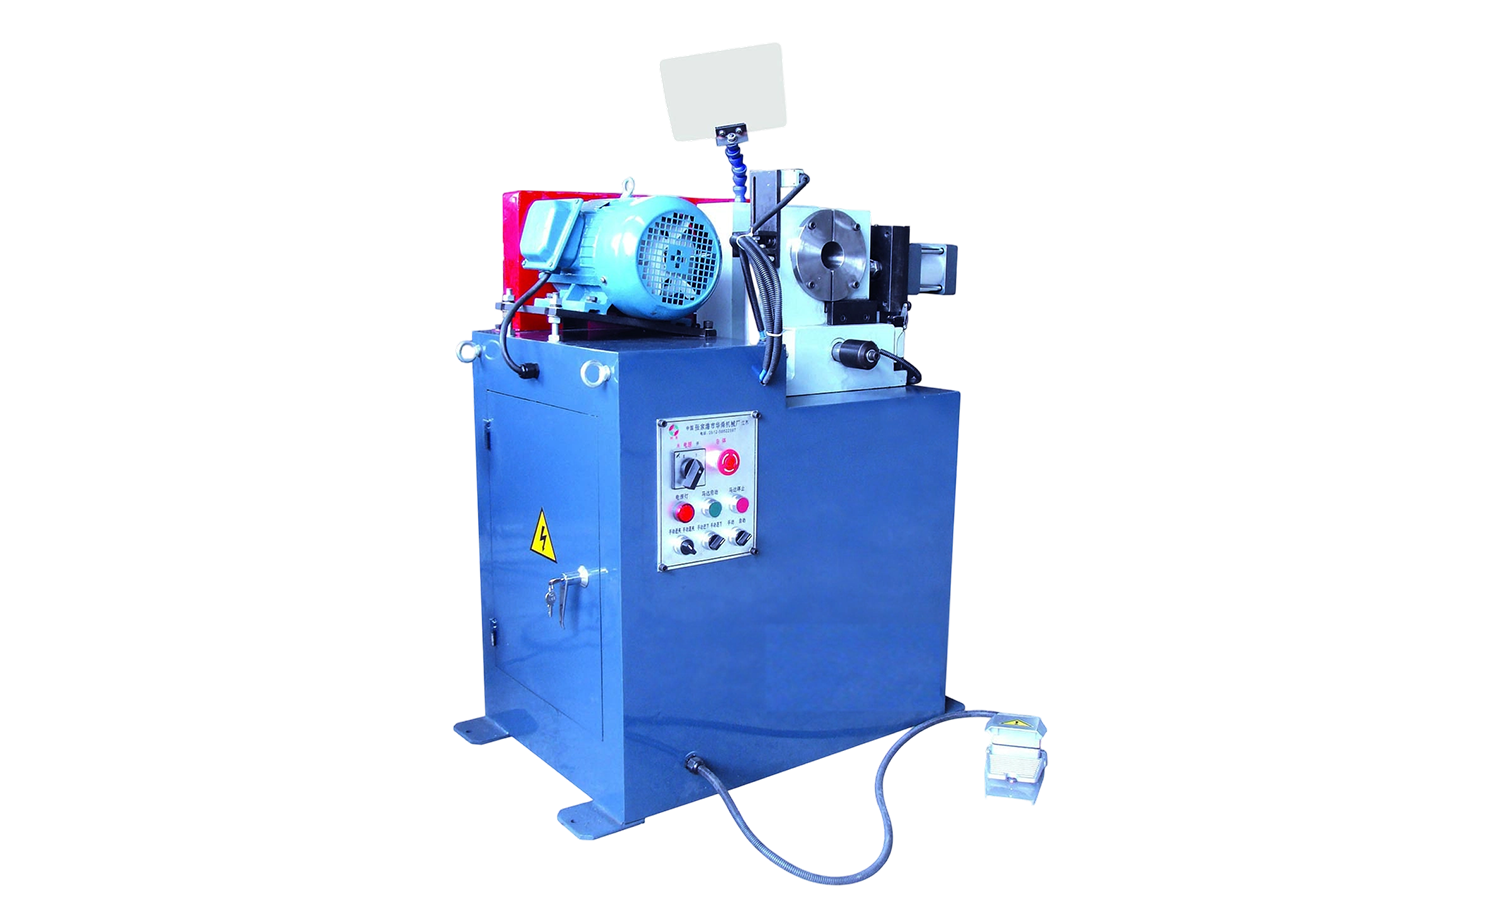 Vysoce přesný stroj na srážení hran trubek s jednou hlavou řady EF AC Poloautomatický pneumatický stroj na srážení hran trubek, který dokončuje ploché, vnitřní a vnější hrany pro řešení otřepů před dalším tvářením. Zobrazit produkt →
Konec tvarování trhlin
Když se konec roztáhne nebo zmenší, materiál musí téci bez trhání. Trhliny obvykle poukazují na příliš velkou deformaci v jednom průchodu, špatné mazání nebo materiál, který potřebuje žíhání. Spuštění zkušebního vzorku a kontrola tloušťky stěny po tvarování je jednoduchý zvyk, který ušetří spoustu odpadu.
Výběr vybavení bez překupování
Jednou z nejčastějších otázek, které slýcháme, je, zda má obchod začít s ručním strojem, nebo přejít rovnou k CNC modelu. Upřímná odpověď závisí na objemu, složitosti součásti a na tom, kolik máte k dispozici operátorských dovedností. Ruční ohýbačka může být perfektní pro práci s malým objemem a prototypy. CNC stroj si vydělává na své náklady, když potřebujete opakovatelnost přes tisíce dílů.
- Přizpůsobte stroj vašemu aktuálnímu pracovnímu vytížení, nikoli projekci, která se možná nikdy nestane.
- Zvažte celý procesní řetězec, protože skvělý ohýbač nemůže opravit špatný řez.
- Přemýšlejte o době přechodu, pokud používáte mnoho různých čísel dílů.
- Nechte prostor pro růst, ale neplaťte za kapacitu, kterou nevyužijete.
 Plně automatický stroj na ohýbání trubek s více poloměry CNC řady M Plně automatická servo ohýbačka trubek s programovatelnými osami a ovládáním PLC dotykovou obrazovkou, vhodná pro opakovatelné vysoce přesné ohýbání v náročných objemech výroby. Zobrazit produkt →
Pomáhá také mluvit s někým, kdo již viděl váš typ součásti. Krátký rozhovor o tloušťce stěny, poloměru ohybu a ročním objemu může zabránit drahé chybě.
Sjednocení procesu
Tvarování trubek funguje nejlépe, když jsou schody považovány za jeden systém. Řezání, ohýbání, tvarování, srážení hran, děrování a rozšiřování se navzájem ovlivňují. Obchody, které dosahují nejlepších výsledků, jsou obvykle ty, které věnují pozornost předávání mezi operacemi, nikoli pouze výkonu jednoho stroje.
Pokud plánujete novou linku nebo vyměňujete starý stroj, začněte s jasnou mapou procesu a realistickým odhadem objemu. Odtud je mnohem snazší zdůvodnit výběr vybavení. Pro hlubší pohled na jednu část řetězce, naši kompletní průvodce řezáním trubek pokrývá možnosti a kompromisy podrobněji.
Doporučené články


autorská práva © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Všechna práva vyhrazena.
Výrobci přesných tvarovacích strojů na zakázku